门窗加工制作与制造加工 工艺、流程与品质控制全景解析
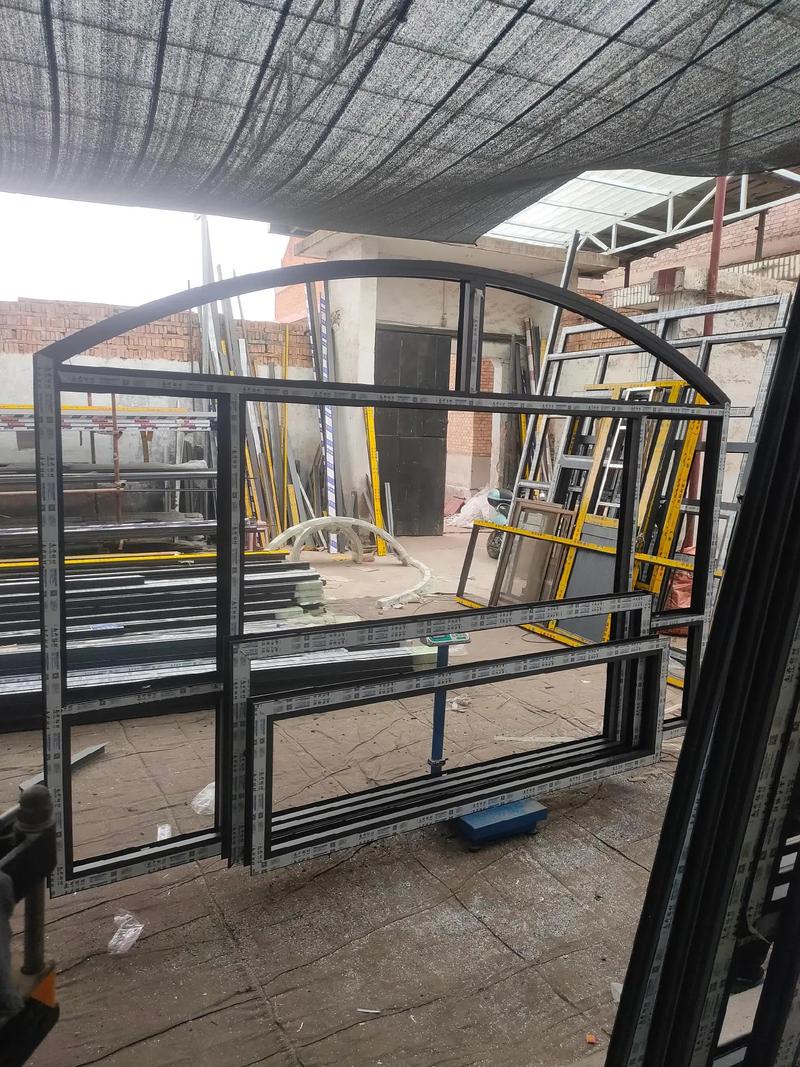
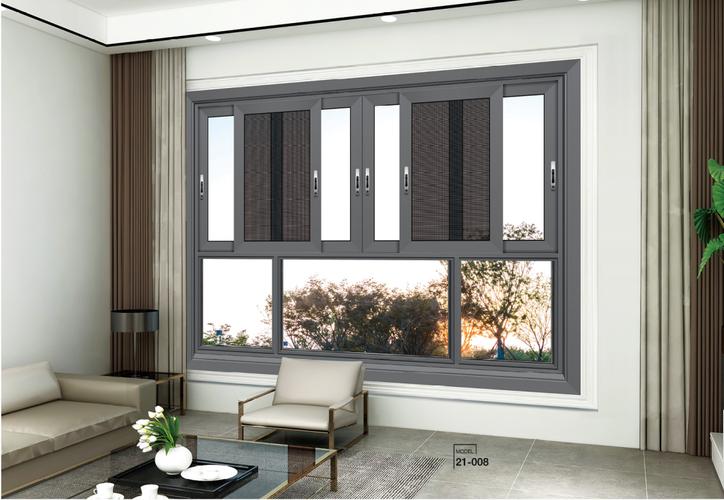
门窗加工作为建筑产业链中的关键环节,直接影响建筑的安全性、节能性与居住舒适度。从型材切割到成品出厂,门窗制造加工涉及多道精密工序,每一环节的技术水平都决定着最终产品的气密性、水密性与抗风压性能。
一、门窗加工制作的核心工艺流程
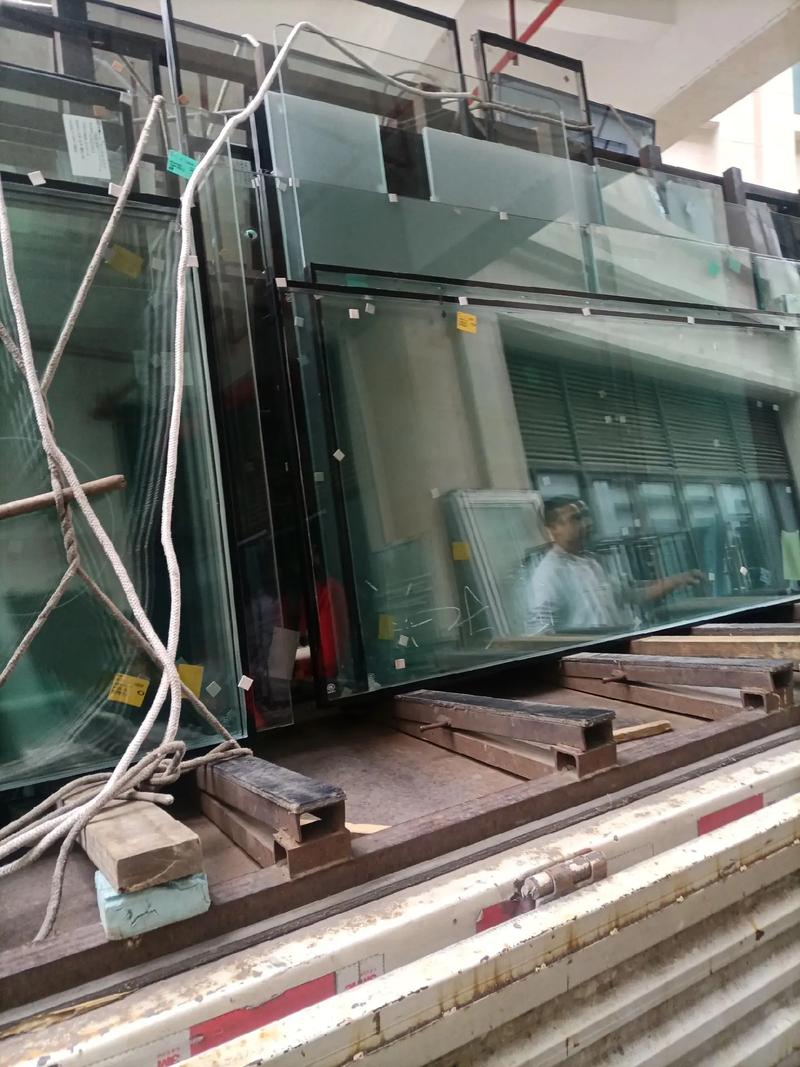
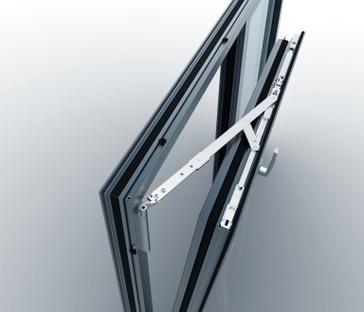
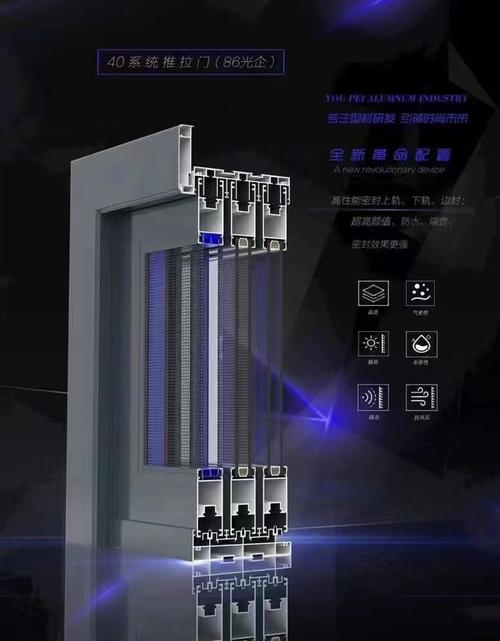
门窗加工制作通常遵循七大工序:型材检验与下料、铣削加工与冲压、组角与焊接、五金配件安装、玻璃装配、密封打胶与成品调试。以断桥铝合金门窗为例,下料精度需控制在±0.5mm以内;组角采用角码注胶工艺,确保角部强度与密封性;五金槽口需与型材断面精确匹配,避免后期启闭卡顿。每一道工序的偏差累积都可能造成整窗性能下降。
##二、门窗制造加工的关键设备与技术要求
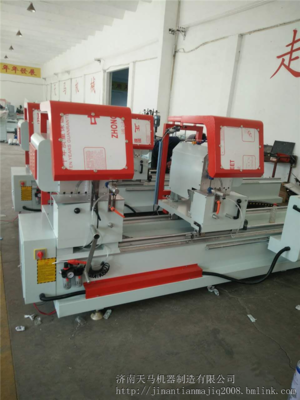
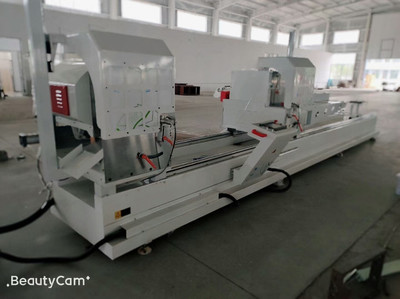
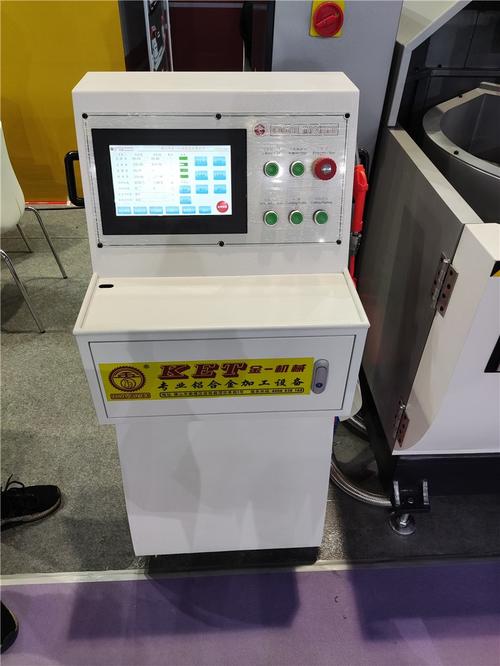
现代门窗制造加工依赖专业化设备体系:数控双头切割锯保证端面垂直度;四轴加工中心完成孔槽一次性成型;组角机施加稳定压力使角部密合;打胶机实现密封胶均匀涂布。设备精度与日常校准直接决定批量生产的稳定性。加工环境对温湿度敏感的操作(如注胶、打胶)需控制在工艺参数范围内,否则容易出现胶体固化不良或密封失效。
三、质量控制与常见缺陷防治
门窗加工中的常见缺陷包括:下料尺寸超差导致组装困难、组角缝隙超过0.3mm影响密封、五金安装孔位偏移引起锁闭不畅、打胶不连续产生渗水隐患。针对性的质量控制点包括:首件检验确认设备参数就位、过程巡检监控刀具磨损、成品进行气密性淋水试验抽检。建立可追溯的工序记录,是定位缺陷根因的基础。
四、加工精度对整窗性能的实质影响
从性能维度看,加工制作质量与水密性、气密性、隔声性能直接关联。框扇搭接缝隙过大则气密等级下降;角部未注胶或注胶不实则在风压作用下出现渗漏;排水孔位偏移或堵塞将导致积水倒灌。行业经验表明,加工环节的精度控制每提升一个等级,整窗的现场安装适配性与长期使用可靠性都会显著改善。
五、制造加工模式的演进趋势
当前门窗制造加工正从单机离散作业向系统化、标准化方向演进:ERP系统对接生产订单实现尺寸自动排产;条码追踪贯穿下料至入库全流程;模块化组角与预制五金槽口提高了产线换型效率。对加工企业而言,工艺文件标准化、设备点检制度化、人员操作规范化,是保障一致性交付的核心基础。
门窗加工制作与制造加工的价值不在于单工序的炫技,而在于每道工序的稳定与配合。下料精准、组角密实、五金匹配、密封到位——做好这四件事,产品性能自然经得起检验。
如若转载,请注明出处:http://www.zzjinkunmy.com/product/52.html
更新时间:2026-11-09 11:12:37